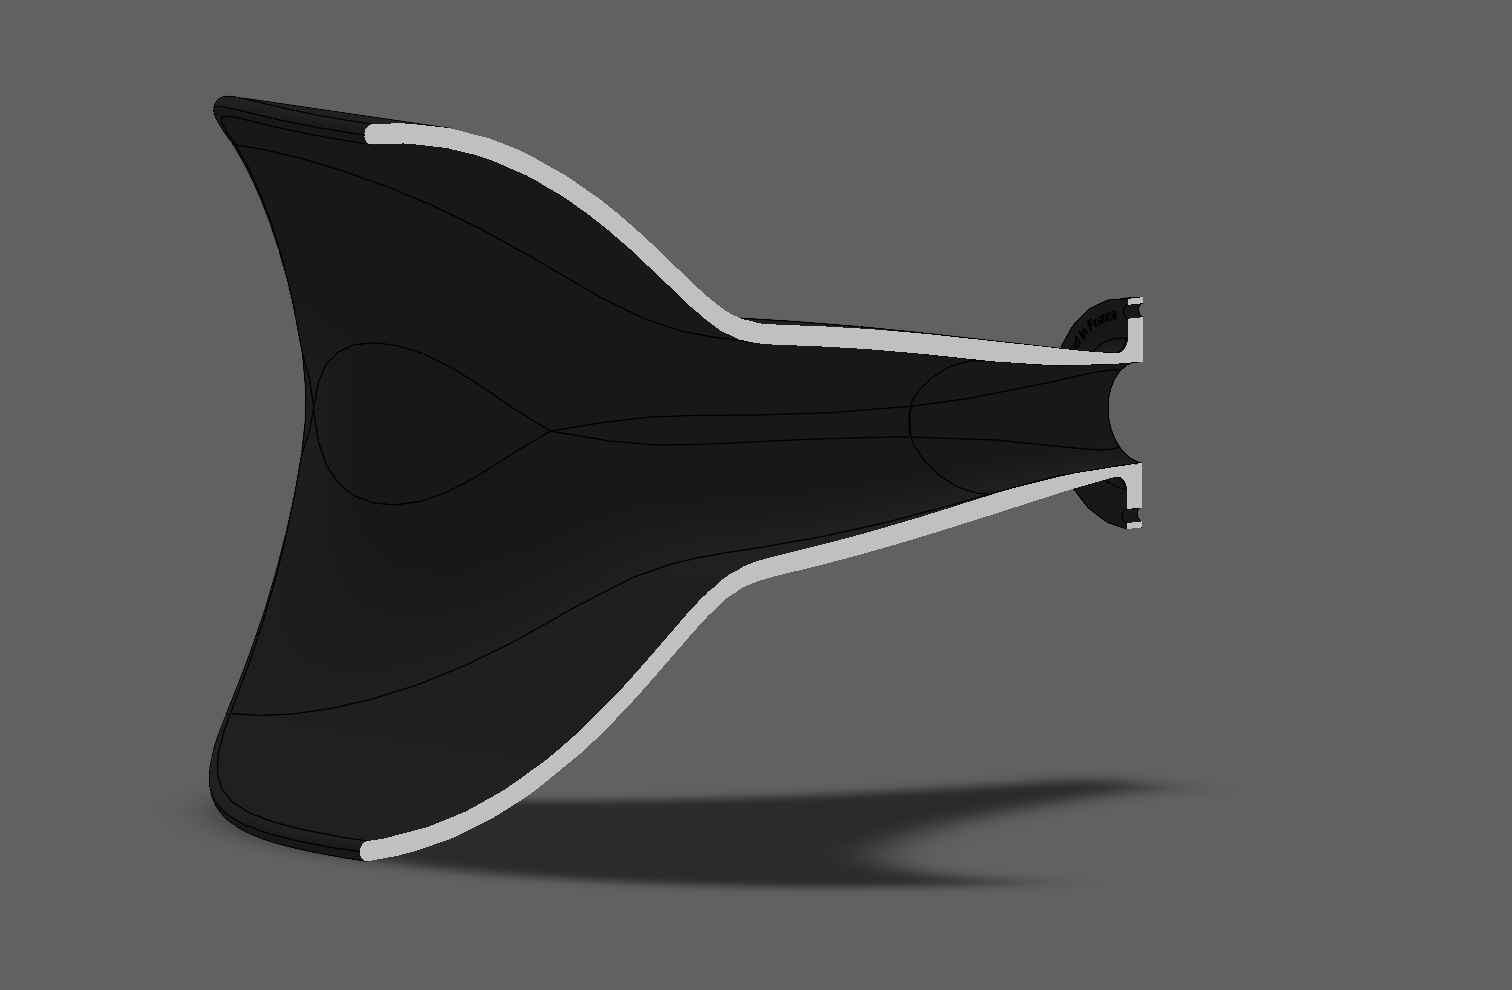
Un client nous a contactés pour un pavillon acoustique type Iwata. La contrainte était précise : une fréquence de coupure de 300 Hz. Ce genre de projet, on aime bien — il n’y a pas de place pour l’à-peu-près, la forme découle directement du calcul.
Un pavillon (ou « horn ») sert à guider et amplifier le son d’un haut-parleur en élargissant progressivement sa section, de la gorge (côté haut-parleur) jusqu’à la bouche (côté ouverture). Ce principe existe depuis les premiers gramophones : sans électronique, la seule forme du pavillon suffit à augmenter le rendement sonore. En dessous de la fréquence de coupure, le pavillon ne « charge » plus correctement le haut-parleur — le son perd en efficacité et en contrôle. Au-dessus, il joue pleinement son rôle d’adaptateur d’impédance acoustique entre le haut-parleur et l’air ambiant. Viser 300 Hz, ça veut dire calculer une géométrie précise — longueur totale, taux d’expansion de la section le long du pavillon, dimensions de la gorge et de la bouche — et pas juste dessiner une forme évasée qui « a l’air » d’un pavillon.
Le profil Iwata appartient à une famille de courbes utilisées en audio haute-fidélité, aux côtés d’autres profils connus comme l’exponentiel ou le tractrix. Il est apprécié pour un comportement acoustique régulier sur une large plage de fréquences, avec moins de résonances parasites que des profils plus simples. En contrepartie, la courbe ne se dessine pas à l’œil ni à partir d’un simple arc de cercle : elle se construit à partir d’une loi mathématique précise, point par point, avant d’être transformée en surface 3D exploitable en CAO.
Plusieurs versions avant de valider
Modélisation sous SolidWorks. Mais on n’a pas eu une géométrie figée du premier coup — le client avait des retours sur l’encombrement (la place disponible chez lui), sur l’intégration avec le reste de son installation, sur l’esthétique générale de la pièce. Le problème, c’est que ce ne sont pas des ajustements neutres : changer la longueur du pavillon ou la forme de la bouche pour des raisons pratiques peut décaler la fréquence de coupure réelle. Donc à chaque itération, il fallait revérifier que la géométrie modifiée tenait toujours l’objectif de 300 Hz, pas juste continuer à ajuster à l’aveugle. C’est cette partie-là, les allers-retours entre « ce que veut le client » et « ce que permet la physique », qui prend le plus de temps sur ce genre de projet — bien plus que la modélisation initiale du profil.
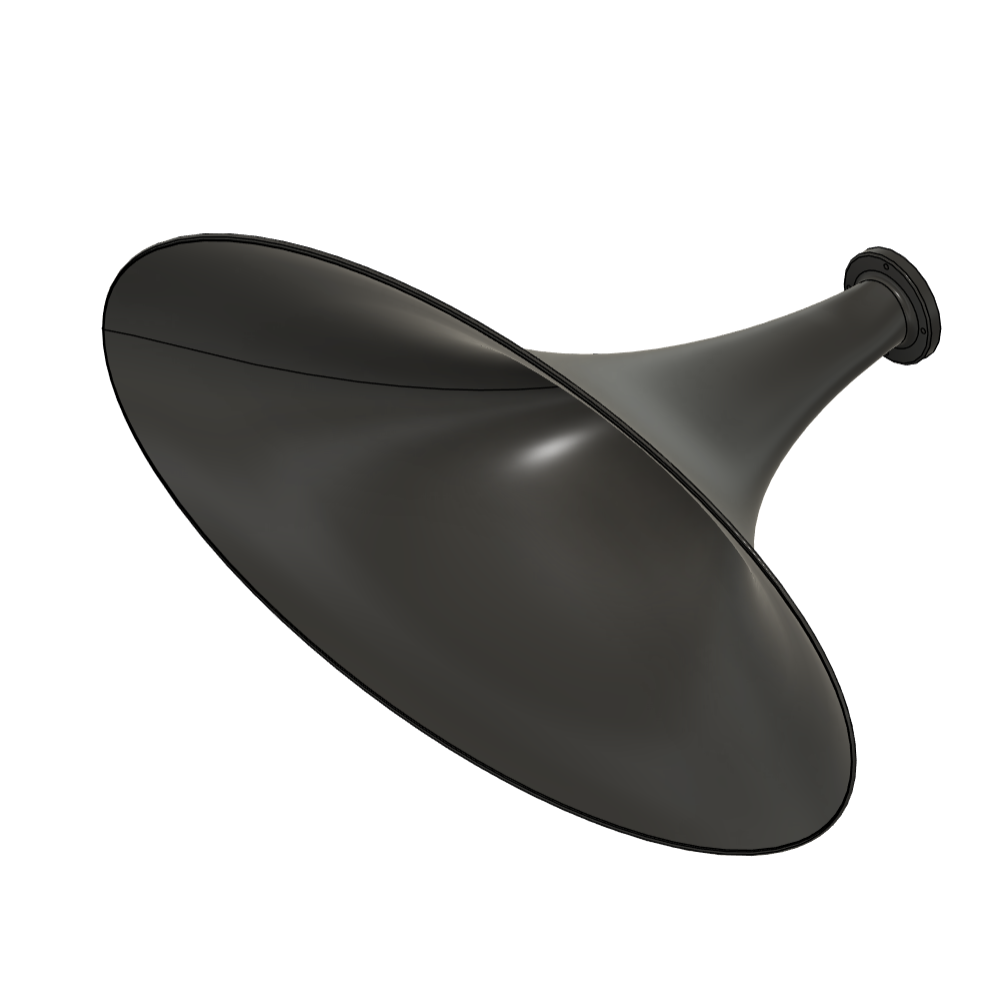

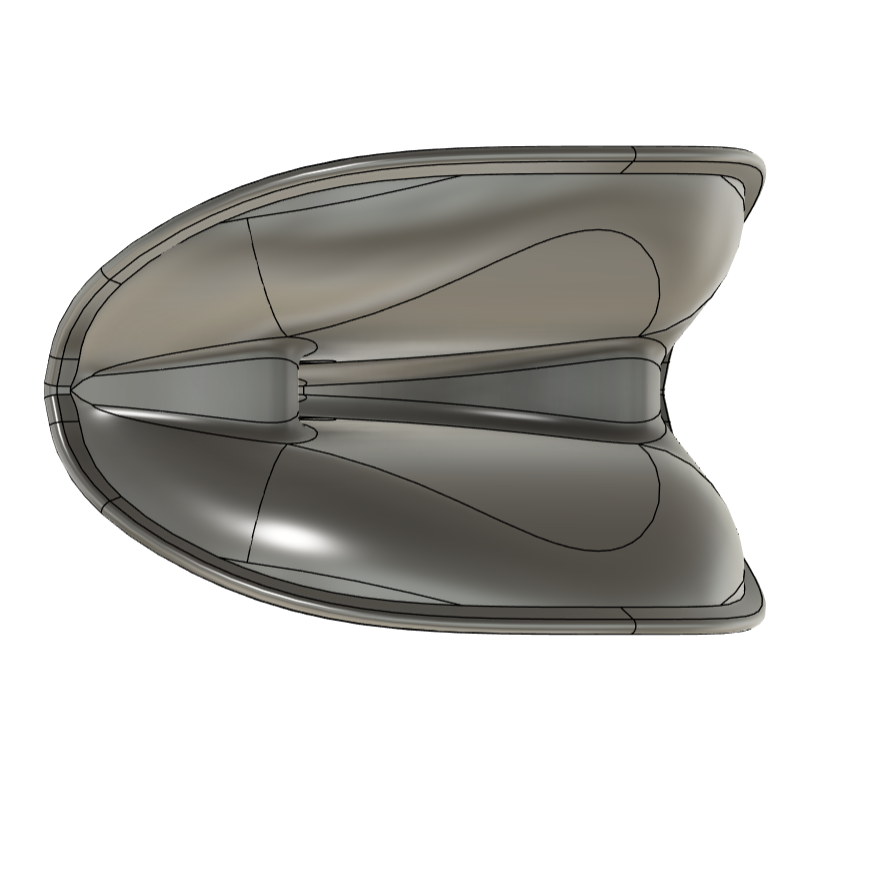
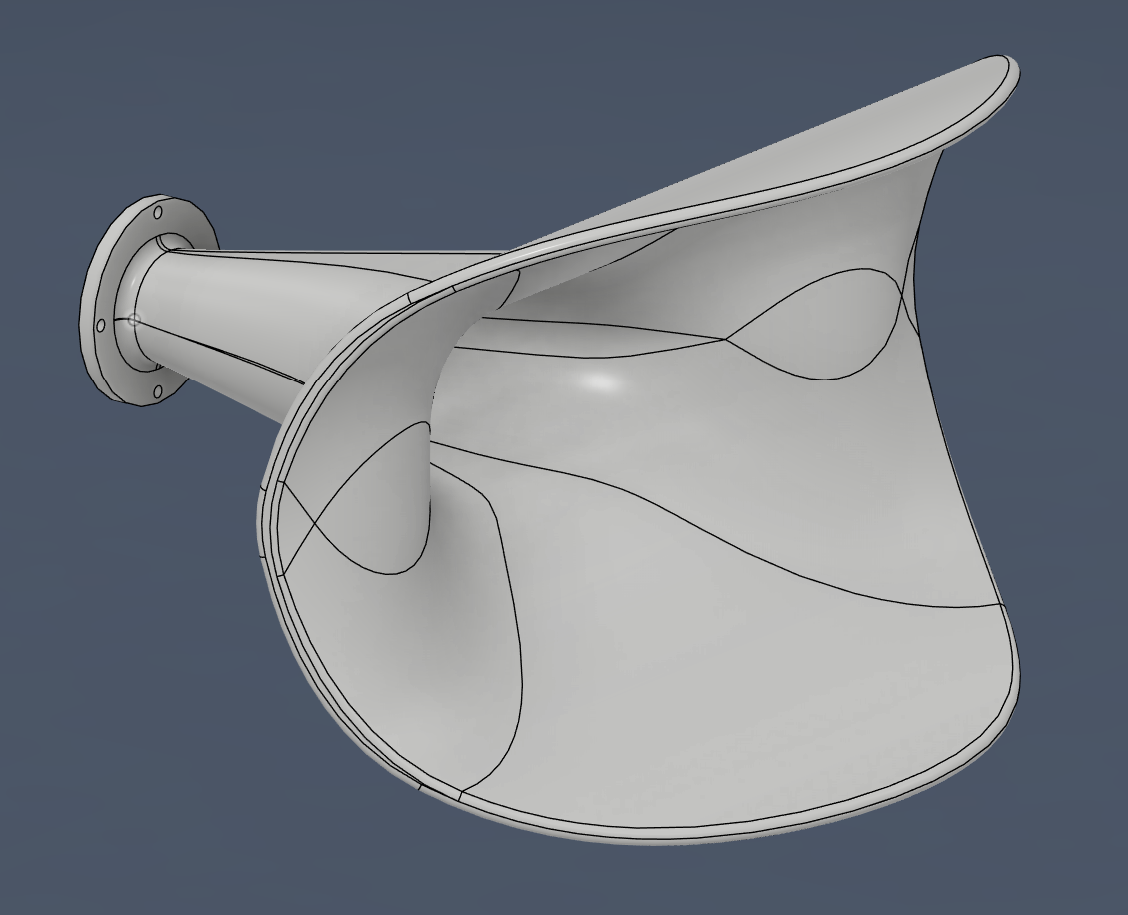
Fabrication en 5 morceaux
La pièce est grande et sa géométrie est courbe sur toute sa longueur, donc impossible de l’imprimer d’un seul bloc — ça dépasse le volume utile de nos imprimantes. On l’a découpée en 5 sections. Le découpage n’est pas fait au hasard : on cherche à faire tomber les jonctions aux endroits où la courbe change le moins vite, pour limiter les décalages visibles une fois assemblé, et à orienter chaque section pour limiter les supports d’impression sur les surfaces qui comptent le plus visuellement et acoustiquement.
Après impression, le vrai travail commence :
- Ponçage de chaque pièce, pour effacer les stries de couches propres à l’impression FDM/SLA et obtenir une surface lisse avant assemblage.
- Collage des 5 sections entre elles, dans l’ordre, pour reconstituer la géométrie complète.
- Soudure localisée sur les points les plus sollicités mécaniquement, pour que l’assemblage tienne dans le temps.
- Mastic sur les jonctions, pour gommer les lignes de collage et retrouver une continuité de surface — un détail qui compte double ici, puisque la moindre irrégularité de forme peut affecter le comportement acoustique en plus du rendu visuel.
- Peinture en dernière étape, pour la finition.
Cette partie manuelle a pris presque autant de temps que l’impression elle-même. C’est elle qui fait qu’une pièce imprimée ne ressemble plus à une pièce imprimée.
Résultat
Le pavillon tient sa fréquence de coupure de 300 Hz, et la finition ne laisse rien deviner de son origine. C’est typiquement le genre de projet qu’on aime chez S3D-Design : le calcul et la CAO posent les bases, mais le résultat final se joue autant dans les itérations avec le client que dans le travail de finition à l’atelier.